


Q345R+316L Explozie-Placă placată din inox lipit
Lăsaţi un mesaj
Dacă sunteți în căutarea unei soluții metalice de specialitate care să reziste la sarcini de-presiuni ridicate și să reziste la medii puternic corozive, reducând în același timp semnificativ costurile de achiziție a materialelor pentru proiectul dvs.,Q345R+316L Explozie-Placă placată din inox lipiteste o opțiune excepțională care merită luată în considerare.
Ce este placa placată din oțel inoxidabil Q345R+316L?
Acest material compozit utilizeazăQ345Rca strat de bază pentru a suporta rezistența structurală primară, sarcinile de presiune și cerințele de fabricație, combinate cu316Lca strat de placare{0}}rezistent la coroziune. Prin valorificarea excelentă a rezistenței la coroziune oferită de compoziția chimică a lui 316L (aproximativ. 16–18% Cr, 10–14% Ni și 2–3% Mo), este potrivită în special pentru medii agresive în procesele chimice, petrol, produse farmaceutice, rezervoare de stocare, recipiente sub presiune, schimbătoare de căldură și tratamente de apă de mare. În comparație cu plăcile solide 316L, placa placată aplică stratul 316L numai pe partea aflată în contact direct cu mediile corozive, utilizând Q345R cu cost mai mic pentru grosimea rămasă. Această abordare reduce în mod semnificativ consumul ridicat de material din aliaj-îndeplinește în același timp toate specificațiile de proiectare, păstrând rezistența la coroziune și proprietățile de suprafață ușor-de-de curățat ale oțelului inoxidabil.

În calitate de furnizor principal de oțel la nivel mondial, GNEE oferă aprovizionare și personalizare cuprinzătoare pentru plăcile placate cu explozie Q345R+316L-lipite din inox:
Capacități dimensionale: Grosimea stratului de bază (Q345R) variază de la 6 mm la 120 mm, iar stratul de placare (316L) grosimea variază de la 1,5 mm la 10 mm, cu lățimi maxime ajungând până la 3.800 mm pentru a satisface cerințele fără sudură sau reduse-de sudură, schimbătoare de căldură și turnuri mari, reactoare și turnuri de sudură.
Standarde și asigurare a calității: produsele respectă strict NB/T 47002.1 (Clasa I/II) și specificațiile ASTM A264 / ASME SA-264. Fiecare placă este supusă testării cu ultrasunete 100% (inspecție UT până la nivelul Clasa 1/A), încercări de tracțiune și teste de îndoire înainte de expediere, însoțite de rapoarte de inspecție terță parte de la organisme certificate precum SGS, BV sau TÜV.


Dacă lucrați la un design specific, vă rugăm să-mi furnizați următoarele informații:
grosimea necesară a substratului Q345R și a placajului 316L, precum și temperatura și presiunea de funcționare a vasului.
Pot oferi îndrumări mai precise privind standardele de proiectare sau procedurile de sudare.
Q345R + 316L Explosion-Specificația plăcilor îmbinate
| Articol | Metal de bază | Placarea metalică |
|---|---|---|
| Grad material | Q345R – Cazan și recipient sub presiune din oțel | 316L – Oțel inoxidabil austenitic cu conținut scăzut de{{1}carbon |
| Standard aplicabil | GB/T 713 / Q345R | GB/T 3280 / ASTM A240 |
| Placă placată standard | NB/T 47002.1 – Placă placată pentru recipient sub presiune | ASTM A264 – Placă placată cu crom-oțel-inoxidabil |
| Procesul de lipire | Legătura prin explozie | Legătura prin explozie |
| Tip de legare | Lipirea metalurgică | Lipirea metalurgică |
| Aplicație tipică | Recipiente sub presiune, rezervoare de stocare, reactoare, cazane | Echipamente chimice, petrochimice, farmaceutice și rezistente la{0}}coroziune |
Compoziție chimică
| Material | C (%) | Si (%) | Mn (%) | P (%) | S (%) | Cr (%) | Ni (%) | Lu (%) |
|---|---|---|---|---|---|---|---|---|
| Q345R | Mai mic sau egal cu 0,20 | 0.20–0.50 | 1.20–1.60 | Mai mic sau egal cu 0,025 | Mai mic sau egal cu 0,010 | - | - | - |
| 316L | Mai mic sau egal cu 0,030 | Mai mic sau egal cu 0,75 | Mai mic sau egal cu 2,00 | Mai mic sau egal cu 0,045 | Mai mic sau egal cu 0,030 | 16.0–18.0 | 10.0–14.0 | 2.0–3.0 |
Notă: Valorile compoziției chimice trebuie confirmate în raport cu standardul de material aplicabil și specificația de achiziție pentru lotul de producție real.
Proprietăți mecanice
| Proprietate | Valoare tipică/necesară | Metoda de testare |
|---|---|---|
| Rezistența la tracțiune (Rm) | Mai mare sau egal cu 470 MPa* | ASTM A370 / GB/T 228.1 |
| Limita de curgere (ReL / Rp0,2) | Mai mare sau egal cu 345 MPa* | ASTM A370 / GB/T 228.1 |
| Alungire (A) | Mai mare sau egal cu 20%* | ASTM A370 / GB/T 228.1 |
| Rezistența la forfecare a legăturii | Mai mare sau egal cu 210 MPa** | ASTM A264 / GB/T 6396 |
| Test de îndoire | 180 de grade; nu există fisuri vizibile în zona de testare specificată | ASTM A264 / GB/T 232 |
| Integritatea Legăturii | Legătură metalurgică continuă peste zona specificată | UT / Inspecție interfață |
Aplicații tipice
Reactoare chimice, rezervoare de stocare și schimbătoare de căldură
Recipiente sub presiune în fabrici petrochimice și farmaceutice
Condensatoare, coloane și bobine de conducte
Echipamente maritime și de desalinizare


Inspecție și testare
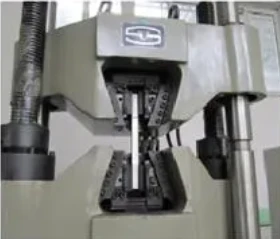
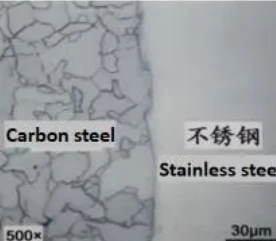
Fiecare lot de produse este supus testării cu ultrasunete (UT) 100% pentru a detecta dezlipirea, laminarea și defectele interne, alături de inspecția dimensională pentru grosimea totală, grosimea placajului, lățimea, lungimea și planeitatea. În funcție de cerințele proiectului, GNEE oferă, de asemenea, teste de tracțiune, testare la îndoire la 180 de grade, testare a rezistenței la forfecare/legare, analiza compoziției chimice și Identificarea pozitivă a materialului (PMI) pentru stratul de placare 316L. Pentru comenzile personalizate, furnizăm înregistrări de inspecție, certificate de testare a materialelor (MTC / EN 10204 3.1 sau 3.2) și servicii de inspecție-terților de la agenții precum SGS sau BV, la cererea clientului, asigurând datele de calitate pe deplin trasabile de la materiile prime până la livrarea finală.

Ambalaj standard de export
GNEE ambalează Q345R+316L explozie-plăci placate cu lipire inoxidabilă în funcție de dimensiuni, greutate, distanță de tranzit și cerințele de manipulare a clientului pentru a preveni deformarea, deteriorarea impactului, expunerea la umiditate și contaminarea suprafeței în timpul transportului pe mare sau pe uscat.
Fiecare placă este în mod clar șablonată cu numărul de căldură, gradul materialului, dimensiunile, orientarea placajului și detaliile comenzii. Când este necesar, se aplică folii de protecție sau materiale de ambalare pentru a proteja suprafața rezistentă la coroziune-316L. Plăcile sunt stivuite în siguranță utilizând separatoare pe paleți de oțel-grei sau patioane din lemn ranforsat, cu protecție pentru colțuri pentru a preveni deteriorarea manipulării. Pentru expedierile de export, produsele sunt legate cu benzi de oțel, învelite cu materiale rezistente la umiditate-și containerizate conform specificațiilor de încărcare.


FAQ
Î: Care sunt avantajele lipirii prin explozie în comparație cu lipirea cu rolă?
A: Explosion bonding belongs to the category of cold processing, forming a wavy metallurgical bond at the interface. Its advantages include: 1. Higher bond strength; 2. Ability to process thick plates with large total thickness (e.g., base metal >50 mm); 3. Capacitatea de a îmbina metale diferite cu diferențe mari de proprietăți fizice.
Î: Care este rata de lipire necesară pentru plăcile placate?
R: Conform standardelor NB/T 47002.1 sau ASTM A264, plăcile placate pentru recipientele sub presiune necesită de obicei 100% Testare cu ultrasunete (UT). Plăcile de clasa I necesită o rată de lipire mai mare sau egală cu 99%, în timp ce plăcile de clasa II necesită o rată de lipire mai mare sau egală cu 98%. În anumite zone critice (cum ar fi suprafețele de etanșare sau teșiturile de sudură), este de obicei necesară lipirea 100% fără zone nelegate.
Î: Care este cel mai important factor de luat în considerare la sudarea plăcilor placate Q345R+316L?
R: Cel mai critic aspect este prevenirea contaminării oțelului inoxidabil cu oțel carbon (migrarea carbonului). Secvența de sudare este de obicei: Metalul de bază de sudură (Q345R) → Gâșu-spate → Stratul de tranziție de sudare (de obicei, folosind consumabile de sudare cu Cr-Ni ridicat, cum ar fi E309L) → În cele din urmă, placarea de sudură (316L, folosind E316L). Topirea directă a stratului de placare cu electrozi din metal de bază este strict interzisă.
Î: Care este rolul stratului de tranziție?
R: Stratul de tranziție tamponează diferența de compoziție chimică dintre metalul de bază (feritic) și stratul de placare (austenitic). Fără un strat de tranziție, carbonul din metalul de bază ar dilua elementele de aliere ale placajului, determinând sudura de placare să devină fragilă și să-și piardă rezistența la coroziune.
Î: Este necesar un tratament termic post-sudare (PWHT) după sudarea plăcilor placate?
R: Dacă grosimea metalului de bază Q345R atinge standardul care necesită reducerea tensiunii, este necesar un tratament termic. Cu toate acestea, trebuie să aveți grijă: temperaturile de tratament termic sunt de obicei între 580 și 620 de grade. Timpul prelungit de păstrare în acest interval poate cauza precipitarea carburilor sau formarea fazei σ-în 316L, afectând rezistența la coroziune. Prin urmare, viteza de încălzire și timpul de înmuiere trebuie controlate cu precizie.
Î: Câți bani pot fi economisiți prin utilizarea plăcilor placate în comparație cu plăcile solide din oțel inoxidabil 316L?
R: Când grosimea totală depășește 12 mm-15 mm, eficiența costurilor plăcilor placate devine evidentă. Cu cât placa este mai groasă, cu atât economiile de costuri sunt mai semnificative. Costurile materialelor pot fi reduse de obicei cu 30%-60%, păstrând în același timp proprietățile chimice ale oțelului inoxidabil și rezistența structurală a oțelului carbon.


